UV喷码机喷码位置偏移的校准方法
喷码位置偏移是UV喷码机使用过程中最常见的问题之一,字符偏前、偏后、上下浮动,轻则影响产品外观一致性,重则导致二维码无法识别、追溯信息失效。
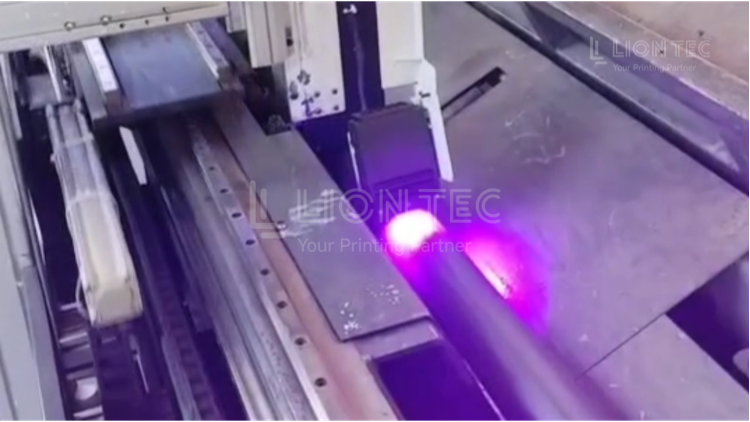
位置偏移校准
一、停机开展机械硬件全面检查
1.检查喷头支架:锁紧喷头全部固定螺丝,确认喷头底面与产品喷印表面尽量垂直,使用塞尺确认喷头到基材距离,根据物料厚度微调,保证物料通过不会剐蹭喷头。
2.检查光电触发传感器:传感器感应点位与喷头中心的水平距离测量记录,传感器高度略低于喷头,保证每一件产品都可以稳定触发信号,固定座螺丝锁紧,杜绝震动移位。
3.检查编码器:压紧编码器滚轮,确认滚轮跟随产线同步转动无打滑,接线使用屏蔽线缆,远离变频器等强电设备,做好设备接地。
4.检查流水线:加装产品限位挡板,消除物料左右窜动,确认产线运行时速度稳定无忽快忽慢。
二、打印多组实物测试样件、判定偏移方向与偏移量
1.开启产线,连续喷印 10 件以上真实产品,观察喷码偏移情况。
2.前后偏移:属于喷印延时参数问题
3.左右偏移:属于 X 轴偏移补偿 / 喷头安装位置问题使用带刻度直尺测量喷印实际位置与标准目标位置的偏差毫米数,记录偏移方向、偏移数值。
三、软件参数针对性微调
1.前后方向偏移:进入系统喷印触发设置,调整开始延时参数,喷码偏往前,增大延时,喷码偏往后,减小延时。每次小幅度调整,不要一次性大幅度改动参数,每调整一次喷几件样品观察效果。
2.左右方向偏移:优先机械挪动喷头支架做粗调,细微偏差在软件修改 X 轴偏移补偿值,少量修正。
3.若是多行内容上下错位,微调 Y 轴偏移补偿。
4.修改参数之后必须保存参数方案,方便后续工况变更直接调用。
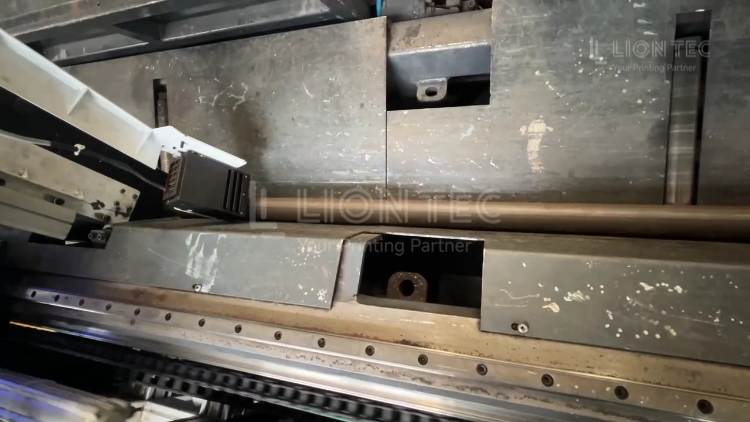
四、验证批次稳定性、排除偶发漂移
1.参数调整完成,连续跑多件产品抽样检测,确认不是单张偶然正常,整批位置统一。
2.如果样品时而偏左时而偏右,时前时后,不要继续调软件,返回步骤 1 重新排查机械松动、信号干扰、物料跳动问题。
五、工况变更后的复校准
1.更换产品规格、改变产线速度、拆装喷头支架之后,需要重新执行整套校准流程,旧参数不能直接复用新工况。
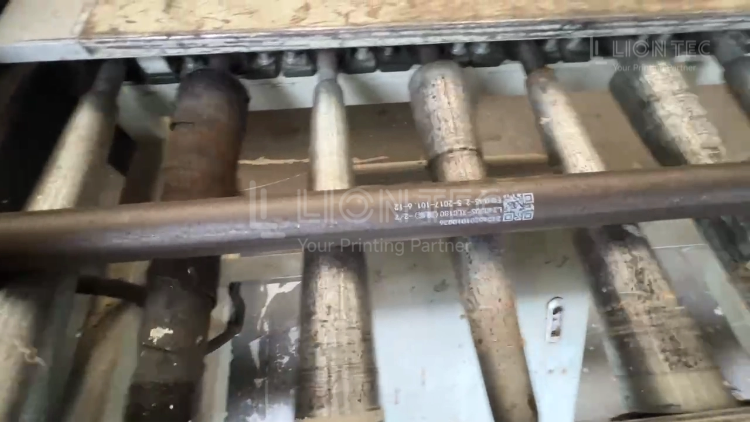
偏移校准的优势
1.降低生产不良损耗
喷码落在产品非目标区域,会造成大批量产品报废、返工。完成规范校准,二维码、追溯码、生产日期全部落在规定喷印位,减少废品、返工人工与物料损耗,尤其适合高价值包装、元器件赋码生产。
2.保障扫码识别稳定性
二维码、UDI 码对喷印位置容错空间小,偏移过大扫码枪无法识别。校准到位后批次内喷印位置一致性高,扫码评级稳定,规避后续流通环节扫码失效风险。
3.减少反复调试停机时间
一套完整硬件 + 参数校准完成,在产线工况不变前提下,可以长时间稳定生产,不用生产中途反复停机微调喷印位置,提升产线稼动率。
4.延长喷头使用寿命
校准同步喷头高度角度,喷头与基材保持安全距离,避免物料剐蹭喷头表面,降低喷头物理损坏概率,减少备件更换成本。
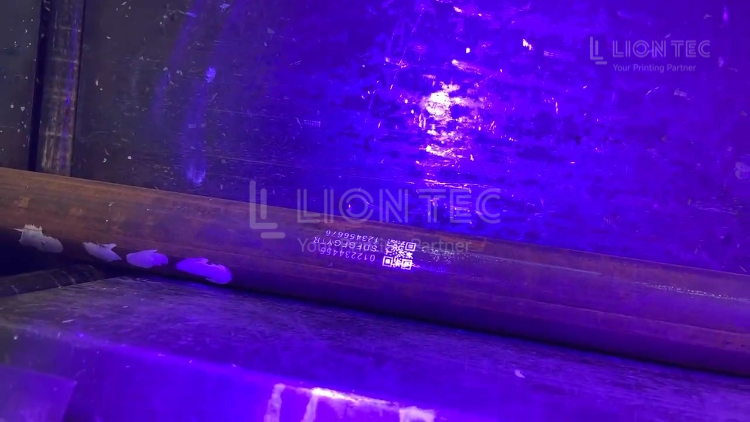
结语
当偏移反复出现,排查完机械、信号依旧无法解决,可联系厂家技术人员远程或者上门排查喷头硬件、控制系统故障,建议建立设备维护台账,每次校准记录产线速度、喷头高度、延时偏移参数,方便后续快速调试。