UV喷码机对铝箔、复合膜等高附着喷印方案
铝箔和复合膜在食品、医药、日化包装中占据着不可替代的位置。但许多企业在产线上引入UV喷码机后,常遇到一个共性难题:喷码标识刚喷上去看着挺好,经过折叠、摩擦或低温仓储后,轻轻一擦就掉。这不是设备精度的问题,而是油墨与基材之间的“附着力博弈”没有解决好。
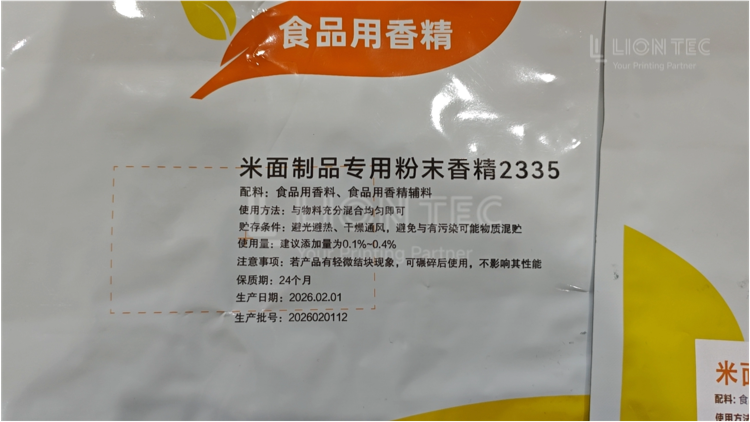
高附着喷印方案
一、基材来料检测与评估
1.取样实际生产用铝箔 / 复合膜,检测表面达因值,同时确认表面是否有轧制油、脱模剂、粉尘。
2.确认产线形式,间歇式泡罩产线 / 连续卷对卷制袋产线,记录生产速度。
3.确认测试标准,百格测试、95% 酒精擦拭次数、弯折要求、耐蒸煮条件,明确验收指标。
二、选择对应预处理工艺、提升基材表面能
1.普通复合膜、镀铝膜量产,选用电晕处理单元,将基材达因提升至 42‑52dyn/cm,适合大多数食品包装场景。
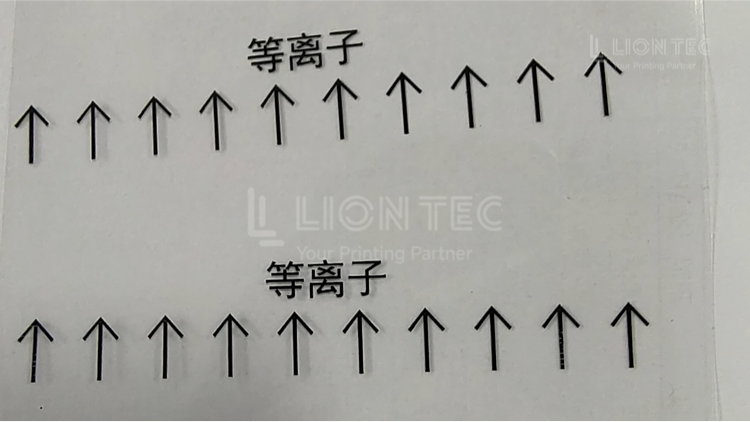
2.医药洁净车间、裸光面铝箔,优先等离子表面活化处理,活化均匀、无臭氧大量残留。
3.极端难附着基材,可配套专用底涂工艺。
4.预处理后尽量 24 小时内完成喷印,放置过久表面活性会衰减,附着力回落。若来料基材油污较重,需增加除尘、异丙醇擦拭清洁工位,消除隔离层。
三、墨水选型匹配
1.放弃通用 UV 墨水,选用铝箔复合膜改性 UV 高附着墨水,墨水配方含有硅烷偶联基团,适配金属‑塑料复合界面。
2.医药、食品接触场景,选用对应合规等级墨水,禁止混用不同系列墨水,防止喷头堵塞、固化异常。
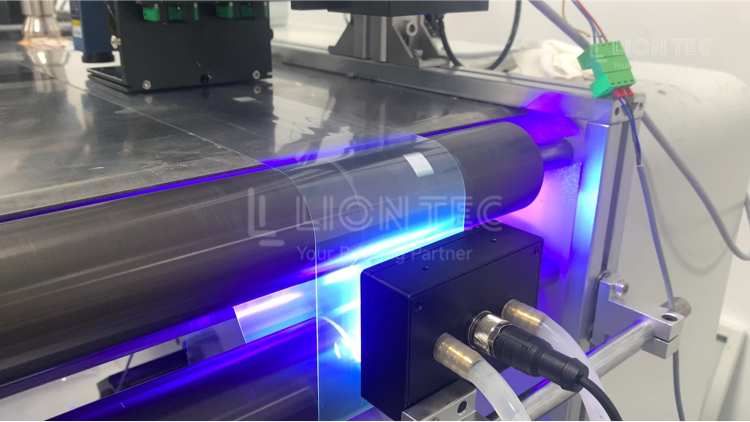
四、UV 喷码设备硬件与机构调试
1.喷头选型,压电 UV 喷头,支持可变墨滴输出,喷头距离基材保持 1‑3mm。
2.墨层厚度控制,墨层过薄附着力不足,过厚弯折容易开裂。
3.产线增加抗静电模块,铝箔复合膜高速走料极易积累静电,静电会造成墨滴飞散、喷印虚点,蓝茵方案配置离子风消除静电干扰。
4.走料张力控制,卷膜产线开启动态张力补偿,避免膜抖动造成重影、喷印位置偏移。
五、UV‑LED 固化系统参数校准
1.光源波长匹配墨水光引发剂。
2.固化能量控制在 500‑1000mJ/cm²,功率不能过低(固化不完全掉墨),也不可过高(表面快速封层,底层交联不足,后期脱落)。
3.喷印完成立即固化,喷头与固化灯距离合理排布,避免 UV 光反射损伤喷头。
4.生产环境控制温度 20‑25℃,相对湿度 40‑60%,减少环境干扰。
六、离线附着力验证、固化后时效确认
1.喷印完成后先做即时测试。
2.UV 墨层内部交联会持续进行,建议放置 24 小时后复测附着力,以 24 小时复测结果作为最终验收依据,避免刚喷完合格、存放之后掉墨的假象。
七、小批量试产、固化产线工艺 SOP
1.小批量走料,连续跟踪 5000‑10000 张产品附着力稳定性。
2.记录预处理功率、喷头参数、固化能量、产线速度,输出标准化 SOP。
3.更换不同批次基材,必须重新做附着力确认。
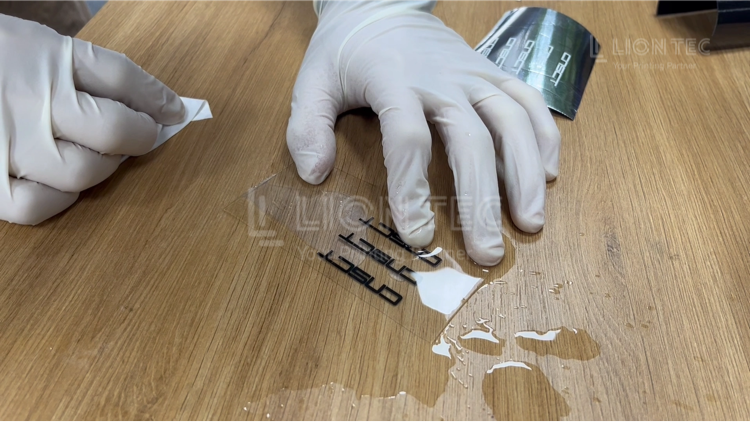
高附着方案产生的益处
1.标识耐久可靠
规避溯源失效风险 经过百格测试、酒精擦拭、反复弯折测试,喷印二维码、批号不易脱落;医药、锂电池、蒸煮食品场景,后续热封、蒸煮、揉搓运输后标识依旧完整,减少因标识脱落造成的退货、产品追溯失效损失。
2.兼容高速自动化产线
生产效率高 UV 墨水 LED‑LED 瞬间固化,适配卷对卷、泡罩机、制袋机高速联动,无需等待干燥,不会出现溶剂墨晕染、蹭脏包装,相比热转印、CIJ 小字符喷码,600dpi 高清输出,微小二维码、小字识别率稳定。
3.适配多类复合基材
减少产线改造成本 一套方案可覆盖纯铝箔、铝塑复合膜、镀铝膜、软包装多层膜;蓝茵 LIONTEC 方案可直接对接现有包装设备,支持新增预处理模块,无需大规模替换原有产线硬件,墨水可选食品医药合规等级,满足行业合规要求。
4.综合运维优势 UV 墨水无挥发性溶剂
车间 VOC 更低;压电喷头可变墨滴技术,墨层厚度可控,减少墨水耗材浪费,相比传统标签贴标,省去标签物料、贴标机构维护开销。
结语提示:
铝箔、复合膜附着力受材料配方、添加剂、生产批次影响较大,正式采购上线前,建议寄送实际基材样品做打样测试,以实物打样结果作为方案选型依据。